Çelik bilya (yüksek karbonlu)
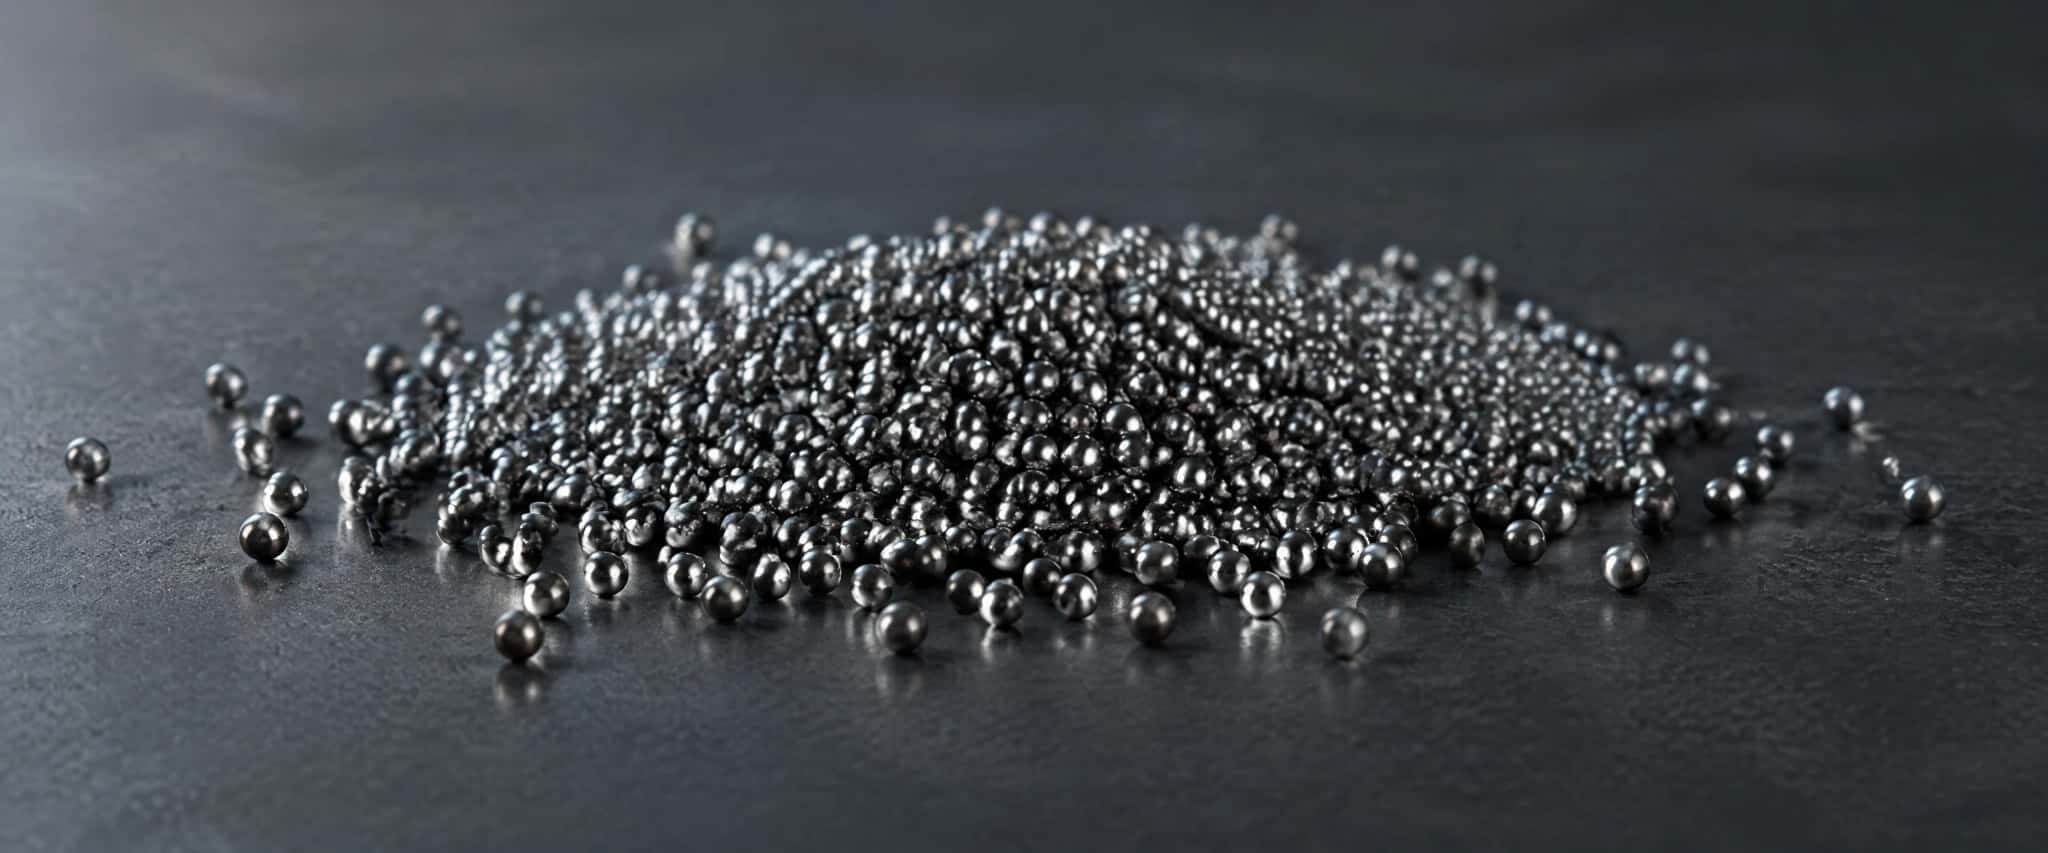
Yuvarlak taneli, yüksek karbonlu döküm çelik aşındırıcı. Döküm temizlemede ve yüzey hazırlamada en yaygın kullanılan medya.
- Üretim aşaması
- Temizleme
- Boyut sınıfı
- S110 – S660
- Sertlik
- 40–51 HRC
- Nominal çap
- 0,30–1,68 mm
Boyut seçimi tek başına temizlik hızını belirlemez; iri tane daha fazla çarpma enerjisi taşır ama yüzeyi daha çok pürüzlendirir, ince tane ise daha çok sayıda çarpma yapıp daha düzgün bir yüzey bırakır. Bu yüzden seçim, kaldırılacak kum ve tufal kalınlığı ile istenen yüzey pürüzlülüğü birlikte değerlendirilerek yapılır. Aşındırıcı makine içinde bir karışım hâlinde çalışır — yeni bilya eklendikçe boy dağılımı dengeye oturur, bu denge kurulmadan yapılan ölçüm yanıltıcıdır.
SAE J444 boyut sınıfları
| Özellik | S110 | S170 | S230 | S330 | S390 | S460 | S550 | S660 |
|---|---|---|---|---|---|---|---|---|
| Nominal çapmm | 0,30 | 0,42 | 0,60 | 0,84 | 1,00 | 1,19 | 1,41 | 1,68 |
| Elek aralığımm | 0,180–0,500 | 0,355–0,710 | 0,500–0,850 | 0,710–1,180 | 0,850–1,400 | 1,000–1,700 | 1,180–2,000 | 1,400–2,360 |
| Yüzey profili (Rz)µm | 20–40 | 30–60 | 40–80 | 60–120 | 80–160 | — | 120–240 | — |
Tam seri S70’ten S930’a kadar uzanır. Yüzey profili değerleri tipik sonuçlardır; makine hızına ve iş parçasına göre değişir.
Kimyasal bileşim
- Karbon (C)%
- 0,80–1,20
- Mangan (Mn)%
- 0,35–1,20
- Silisyum (Si)%
- min 0,40
- Kükürt (S)%
- maks. 0,05
- Fosfor (P)%
- maks. 0,05
- Demir (Fe)
- Kalanı
Fiziksel özellikler
- Tane şekli
- Yuvarlak
- SertlikHRC
- 40–51
- Sertlik (Vickers)HV
- 390–530
- Sertlik sapmasıHRC
- Ortalamadan en çok ±3
- Mikroyapı
- Temperlenmiş martenzit
- Özgül yoğunlukg/cm³
- min 7,0
- Hacimsel dökme yoğunluğug/cm³
- 3,8–4,6
- Ergime noktası°C
- ≈ 1.535
- Nem%
- maks. 0,2
Kusur sınırları
- Şekil bozukluğu%
- maks. 5
- Boşluk (gaz)%
- maks. 10
- Çekme boşluğu%
- maks. 10
- Çatlak%
- maks. 15
- Toplam hata%
- maks. 20
- Yabancı madde (cüruf dâhil)% kütle
- maks. 0,5
Tablodaki değerler sektörde yaygın tipik analiz aralıklarıdır, bağlayıcı değildir. Sevkiyata ait parti analiz raporu teslimle birlikte verilir.
Kullanım alanları
- Döküm parçaların kum ve tufaldan temizlenmesi
- Boya öncesi yüzey hazırlama
- Bilyalı dövme (shot peening) ile yüzey sertleştirme
İlgili standartlar
- SAE J444 — Boyut sınıfları
- SAE J827 — Yüksek karbonlu döküm çelik bilya
- ISO 11124-3